Trasformare scarti vegetali in pannelli e rivestimenti significa ridurre rifiuti e sperimentare materiali caldi, traspiranti e dal forte carattere. Con leganti bio e stampi low-cost è possibile creare superfici per pareti, arredi e quinte acustiche, controllando texture e densità. Questa guida offre ricette collaudate, tempi di essiccazione, finiture naturali e consigli di sicurezza per progetti efficaci e sostenibili.
L’obiettivo è combinare fondi di caffè, bucce essiccate e fibre in miscele performanti, sfruttando leganti di origine vegetale o proteica. Si parte da attrezzature accessibili e si arriva a pannelli leggeri o semistrutturali, valutando durabilità, riciclabilità e come minimizzare l’impronta ambientale nel fai-da-te senza sacrificare estetica e funzionalità.
Materiali e attrezzature low-cost
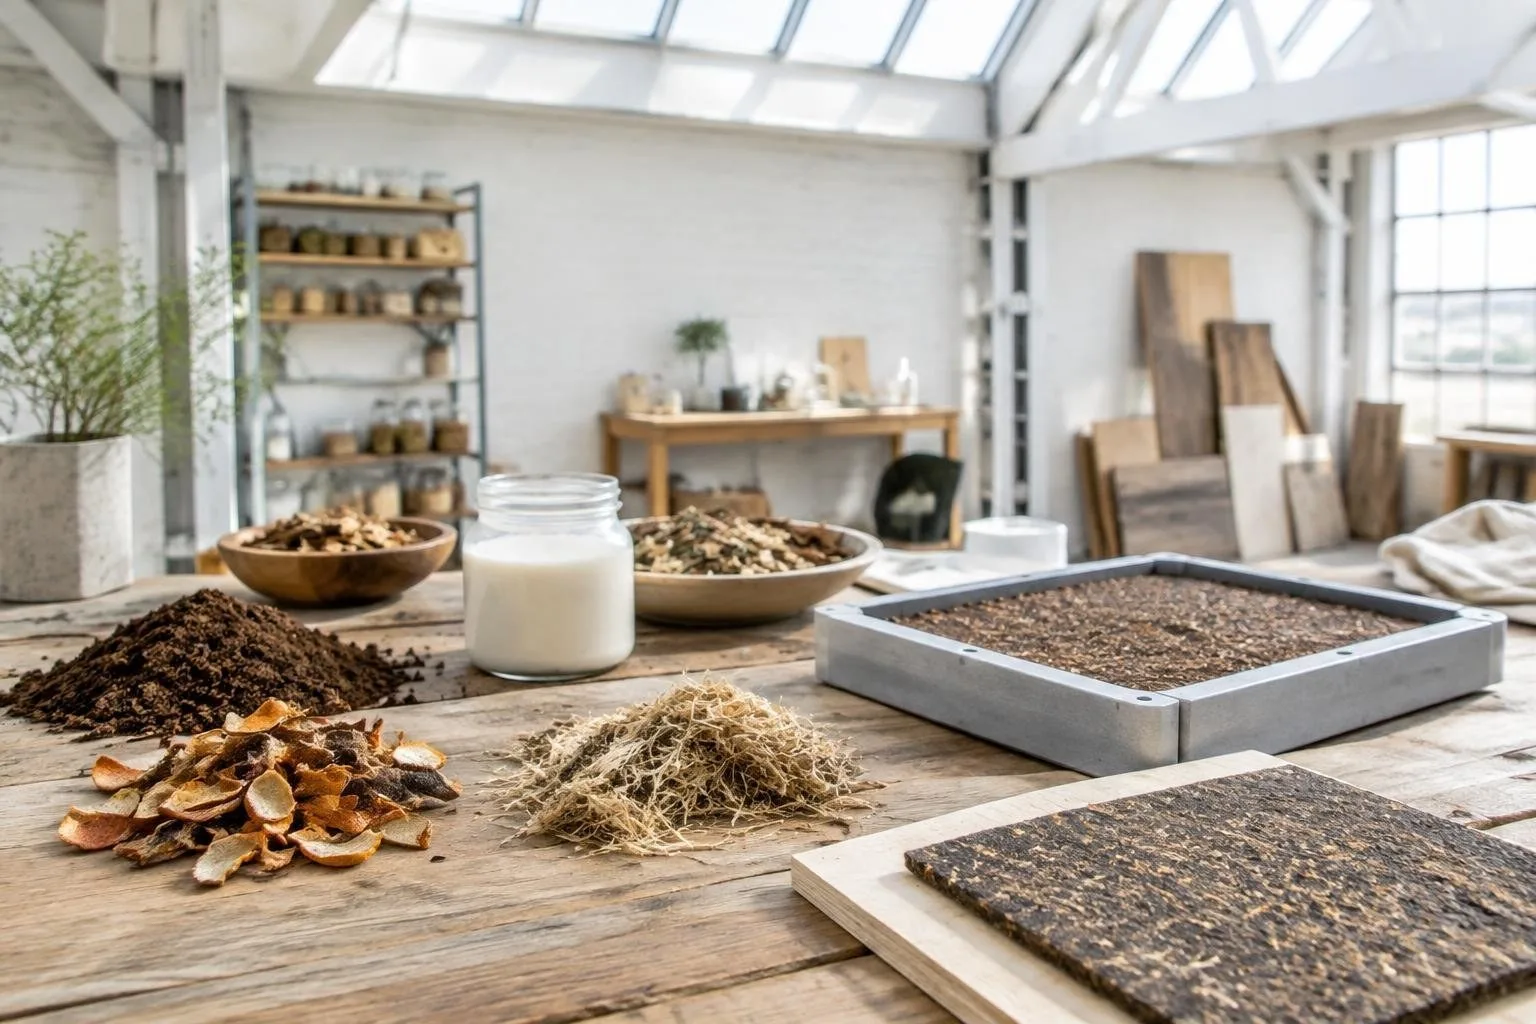
Per iniziare servono scarti selezionati e strumenti comuni. Materie prime: fondi di caffè ben asciutti, bucce di agrumi o cipolla essiccate e macinate, fibre vegetali (canapa, lino, juta, paglia trinciata). Leganti: amido di mais o patata, farina di tapioca, caseina in polvere, alginato di sodio, gomma arabica, olio di lino crudo per finiture. Attrezzature: frullatore da cucina dedicato, setacci da 1-2 mm, ciotole, spatole, bilancia, stampi (telai in legno o contenitori in plastica), carta forno, morsetti, pesi, un ventilatore o deumidificatore, mascherina P2 e guanti.
Per stampi economici funzionano i coperchi di cassette in plastica, telai fotografici rinforzati, o cornici in OSB rivestite con pellicola antiaderente. Rivestire sempre lo stampo con carta forno o fogli di teflon riutilizzabile per evitare aderenze e facilitare l’estrazione dei pannelli.
Ricette base delle miscele: caffè, bucce, fibre
Obiettivo: ottenere un impasto modellabile che, da secco, risulti coeso e stabile. Tre ricette tipo, in percentuale in peso su secco, con aggiunta di acqua calda fino a impasto:
- Miscela acustica leggera: 50% fondi di caffè, 30% fibre trinciate, 20% amido. Acqua: 60-75% del peso secco. Texture porosa e assorbimento sonoro.
- Rivestimento compatto: 40% caffè, 20% bucce macinate, 25% caseina, 15% fibre corte. Acqua: 50-65%. Maggiore densità e finitura più liscia.
- Pannello flessibile: 35% caffè, 25% fibre lunghe, 15% gomma arabica, 25% amido. Acqua: 70-85%. Elasticità e minor fragilità ai bordi.
Procedura: setacciare gli scarti, scaldare l’acqua a 70-80 °C, idratare il legante mescolando senza grumi, poi incorporare gradualmente caffè, bucce e fibre. Riposo 10-15 minuti per favorire gelificazione. Regolare l’acqua: l’impasto deve stare insieme senza colare. Per carichi maggiori, aggiungere 3-5% di alginato attivato con soluzione di calcio nebulizzata sullo strato superficiale.
Stampi economici e formatura
Ungere leggermente lo stampo con un velo di olio di lino, poi stendere l’impasto in strati da 8-12 mm per rivestimenti, 15-20 mm per pannelli semistrutturali. Compattare con spatola o rullino, eliminando bolle e disomogeneità. Per rinforzi, inserire una rete in fibra naturale (juta o lino) tra due strati sottili. Chiudere lo stampo con tavoletta piana e applicare morsetti o pesi per una pressatura uniforme, lasciando micro-sfiati ai bordi per favorire l’uscita dell’umidità.
Per moduli 30×30 cm usare telai in legno con morsetti; per grandi superfici, prefabbricare piastrelle da accostare a fughe. Gli scarti umidi tendono a ritirarsi del 3-8%: prevedere tolleranze e distanziatori. Stampi in silicone alimentare permettono dettagli fini ma richiedono tempi di essiccazione più lunghi.
Essiccazione e pressatura: tempi e parametri
L’essiccazione controllata evita crepe e muffe. Fase 1: 24 ore a 20-25 °C con ventilazione dolce, stampo parzialmente aperto. Fase 2: 48-72 ore fuori dallo stampo, su griglia, girando il pezzo ogni 12 ore. Umidità relativa consigliata: 40-55%. Spessori sopra i 15 mm possono richiedere 5-7 giorni. Per accelerare, usare un deumidificatore a distanza o un forno ventilato a 45-55 °C a sportello socchiuso, mai oltre 60 °C per non degradare i leganti.
Pressatura a freddo: 0,2-0,4 MPa con morsetti domestici equivalenti a pressioni leggere ma costanti. Test rapido di asciutto: peso stabile per 24 ore e tono secco alla percussione. Eventuali bordi friabili si correggono con una mano di legante diluito e ulteriore asciugatura di 12-24 ore.
Finiture naturali e montaggio
Le finiture sigillano e stabilizzano l’assorbimento. Opzione traspirante: 2-3 mani sottili di olio di lino crudo tagliato al 30% con agrumene o trementina vegetale, intervallo 12 ore, carteggiatura 400 tra le mani. Opzione semi-impermeabile: cera d’api e carnauba emulsionate in acqua calda, stese a tampone, lucidate dopo 2 ore. Per ambienti umidi, applicare una lacca caseinata (caseina+calce) molto diluita, mantenendo la traspirabilità.
Montaggio: preferire fissaggi meccanici reversibili (clip, grappe su listelli, viti con rondelle larghe). Per pareti, predisporre un’orditura con ventilazione posteriore di 5-10 mm. Evitare adesivi sintetici permanenti: riducono riparabilità e riciclo. Le fughe possono essere colmate con impasto fine della stessa miscela, poi rifinito a olio.
Durabilità, riciclabilità e sicurezza
Durabilità: in interni asciutti, con finitura ad olio, i pannelli mantengono integrità per anni; evitare contatto diretto con acqua. Effettuare test ELU: urto (caduta da 50 cm di sfera 100 g), graffio (matita 2H), macchia (caffè/olio 10 min). Riciclabilità: a fine vita, i pezzi non contaminati si frantumano e rientrano come carica in nuove miscele o si compostano in impianti idonei. Sicurezza: indossare mascherina P2 in lavorazione secca, guanti durante la miscelazione, garantire aerazione. Per impedire muffe, integrare 0,3-0,5% di propoli o estratto di agrumi; evitare biocidi sintetici.
Resistenza al fuoco: senza additivi è comparabile a legno leggero; per migliorare, spennellare soluzione al 10% di borato di sodio e asciugare bene, consapevoli che l’additivo può ridurre compostabilità.
Ridurre l’impronta ambientale nel fai-da-te
La sostenibilità si progetta dall’inizio: scegliere scarti locali, essiccare al sole o con aria forzata a bassa energia, ottimizzare i tagli su moduli standard per ridurre sfridi. Usare leganti rinnovabili e finiture bio-based. Recuperare stampi e supporti riutilizzabili, evitare plastiche monouso. Le acque di lavaggio con residui di amidi si possono pre-filtrare con garza e riutilizzare; gli scarti umidi vanno essiccati e reintrodotti in impasto fino al 20% senza perdita significativa di prestazioni. Documentare pesi e percentuali migliora la ripetibilità e riduce tentativi energivori.
Impiegare energia solo dove serve: concentrare le sessioni di forno su lotti multipli, usare distanziatori per circolazione d’aria e preferire pressature a freddo prolungate rispetto a cicli termici brevi e intensi.
Dove reperire scarti e micro-risorse locali
Per una filiera davvero circolare, stringere accordi con bar di quartiere per il ritiro dei fondi di caffè asciutti in contenitori traspiranti; con fruttivendoli per bucce pulite da essiccare; con laboratori tessili per ritagli di lino e canapa. I centri di riuso e i fablab mettono spesso a disposizione presse manuali, setacci e postazioni ventilate a costi contenuti. Gruppi di acquisto condividono leganti bio all’ingrosso riducendo imballaggi. Mappare due o tre fornitori entro pochi chilometri stabilizza il flusso di materiali, permette test comparabili e consente di pianificare lotti mensili coordinati con le fasi di essiccazione e finitura.